Procesos de acabado superficial de gafas: cómo se logran los efectos mate, brillante y cepillado.
September 12, 2026
La mitad de la calidad percibida de unas gafas se debe al diseño —y la otra mitad, al acabado superficial. Toma el mismo modelo de montura, aplícale acabados mate, brillante o cepillado, y obtendrás tres apariencias, rangos de precio y posicionamientos de mercado totalmente distintos. Para las marcas y responsables de compras, comprender cómo se fabrican realmente estos acabados es clave para evaluar la capacidad de los proveedores, descifrar las diferencias de precio y controlar la calidad de los lotes.
Este artículo desglosa los métodos de fabricación de los tres efectos superficiales principales: mate, brillante y cepillado, incluyendo parámetros de proceso, materiales aplicables, defectos frecuentes y una lista de comprobación práctica para compradores.
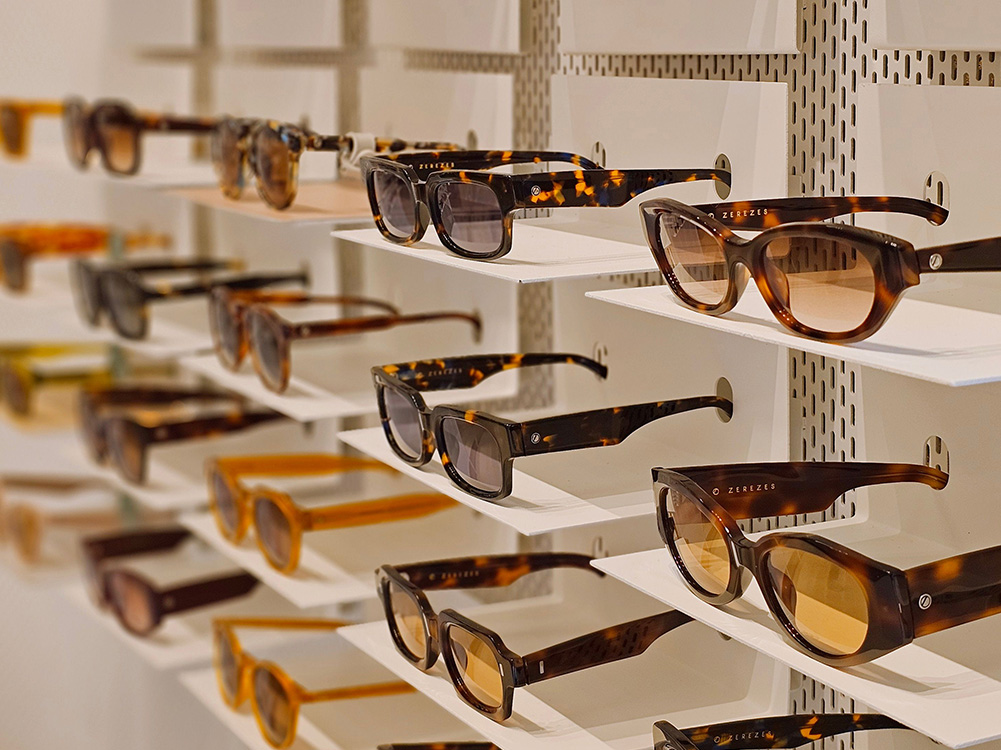
1. Por qué el acabado superficial determina la calidad y el precio
El acabado superficial es el «último paso» en la fabricación de monturas, pero es el paso que define la textura final y la tasa de rendimiento. La diferencia esencial entre los tres efectos radica en la forma en que reflejan la luz:
Mate: superficie microrugosa que dispersa la luz —baja reflexión, discreta y refinada;
Brillante: superficie muy lisa con reflexión especular —fuerte brillo y presencia premium;
Cepillado: superficie con granos paralelos y direccionales —la luz se refleja a lo largo de los granos, creando una elegancia industrial precisa.
Con el mismo metal, distintos acabados pueden generar diferencias de coste final entre un 20 y un 50 %. La razón es sencilla: la dificultad del proceso condiciona la tasa de rendimiento. Cuanto más complejo sea el proceso, mayores serán las exigencias sobre equipos, cualificación de operarios y control ambiental, y mayor será la tasa de desechos y el coste. Para las marcas, el acabado superficial no es solo un tema de calidad; es una fuente de diferenciación y poder de fijación de precios.
2. Métodos de fabricación de cada acabado
2.1 Acabado mate: granallado, grabado químico, recubrimiento mate y PVD mate
La esencia del acabado mate es una superficie metálica uniformemente microrugosa que dispersa la luz. Existen cuatro métodos principales:
Método 1: Granallado El aire comprimido impulsa medios abrasivos (perlas de vidrio, corindón blanco, carburo de silicio) a alta velocidad sobre la superficie de la montura, creando una capa uniforme de microhuecos y una textura mate. Es el proceso mate clásico para monturas metálicas, origen de los conocidos acabados «gris metal mate» y «negro mate» en monturas de titanio, acero inoxidable y aleación.
Parámetros clave: granulometría del abrasivo (determina la rugosidad y el nivel de mate), presión del aire, distancia de la boquilla y duración. Unos parámetros estables son el requisito previo para obtener una superficie mate homogénea.
Método 2: Grabado químico Soluciones ácidas corroen levemente la superficie metálica para generar una microrugosidad fina. Es especialmente adecuado para acero inoxidable y titanio; produce un acabado mate más fino y uniforme que el granallado, sin tensiones mecánicas ni deformaciones.
Método 3: Recubrimiento mate Se pulveriza una laca mate o recubrimiento UV mate con polvo matificante sobre superficies metálicas o plásticas y se cura. Es simple y de bajo coste, muy utilizado en monturas de gama media-baja y componentes plásticos.
Método 4: Recubrimiento PVD mate Durante el recubrimiento al vacío (PVD), se ajustan la estructura de la capa y los parámetros del proceso para obtener directamente una película metálica mate: gris metal mate, negro mate, gris mate. La película es dura y resistente al desgaste, por lo que es la opción dominante para monturas metálicas premium.
Puntos del proceso y defectos frecuentes
La uniformidad es fundamental: cualquier variación de granulometría, presión o tiempo genera «manchas» (zonas claras y oscuras desiguales);
Las monturas que requieren zonas mates y brillantes necesitan un enmascaramiento preciso; un enmascaramiento imperfecto provoca fugas de color;
Defectos frecuentes: granallado desigual, sobregranallado que atraviesa el recubrimiento, zonas sin tratar y grabado químico excesivo que marmoliza la superficie.
2.2 Acabado brillante: pulido mecánico, electropulido y recubrimiento de alto brillo
La esencia del acabado brillante es una superficie metálica muy lisa con reflexión especular. Existen tres métodos principales:
Método 1: Pulido mecánico Las ruedas de pulido (sisal, muselina) combinadas con compuestos pulidores trabajan la superficie metálica por etapas: el pulido grueso elimina marcas de mecanizado, el pulido intermedio las afina y el pulido fino consigue un acabado espejo. Es el proceso brillante tradicional y más extendido. Posteriormente, la superficie pulida se recubre (oro brillante, gris metal brillante, negro brillante) para aportar brillo y color a la vez.
El grado de pulido determina directamente el coste: cuantas más etapas, mayor el brillo y mayor el precio.
Método 2: Electropulido La pieza metálica actúa como ánodo en un electrolito específico; la disolución anódica elimina material, disolviendo primero los picos microscópicos, para generar una superficie lisa y brillante sin tensiones mecánicas. Ideal para acero inoxidable y titanio, ofrece excelente uniformidad sin marcas de pulido; es la elección para monturas metálicas premium y piezas de precisión.
Método 3: Recubrimiento de alto brillo Se pulveriza una laca de alto brillo, se deja fluir y se cura por UV o calor para obtener un acabado espejo tipo piano. Común en monturas de acetato y plástico, proporciona un fuerte brillo con coste controlado.
Puntos del proceso y defectos frecuentes
El pulido mecánico requiere operarios experimentados: el sobrepulido quema bordes y esquinas; el subpulido deja marcas de lijado;
El recubrimiento de alto brillo necesita un taller limpio: las partículas de polvo generan «microagujeros»;
Defectos frecuentes: restos de marcas de pulido, ondulaciones de agua, efecto piel de naranja (mala fluidez), microagujeros y empañamiento localizado.
2.3 Acabado cepillado: cepillado con banda abrasiva, ruedas cepilladoras y cepillado manual
La esencia del acabado cepillado (líneas de pelo) es un conjunto de líneas finas, paralelas y uniformes, lijadas en una única dirección. Existen tres métodos principales:
Método 1: Cepillado con banda abrasiva Una banda de lijado o papel abrasivo trabaja la superficie metálica a velocidad constante en una sola dirección, generando líneas finas paralelas. La granulometría de la banda controla la rugosidad del grano: cepillado grueso (60–120 granos) con carácter más industrial; cepillado fino (240–400 granos) más refinado. Es el proceso de cepillado más habitual.
Método 2: Rueda cepilladora Una rueda de nailon o similar cargada de abrasivo realiza un lijado direccional; es adecuada para superficies curvas y cepillado localizado, generando un grano más suave.
Método 3: Cepillado manual Para lotes pequeños o curvas complejas, técnicos experimentados cepillan a mano; la dirección y la presión dependen totalmente de la habilidad humana.
Procesos posteriores al cepillado
Cepillado + anodizado: las monturas de aleación aluminio-magnesio se cepillan primero y luego se anodizan; esto fija el grano y añade resistencia a la corrosión. Es el estándar para gafas deportivas y de exterior;
Cepillado + recubrimiento: el cepillado seguido de un recubrimiento gris metal mate o negro mate crea el aspecto «mate cepillado», la combinación dominante en el segmento de lujo ligero actual.
Puntos del proceso y defectos frecuentes
La dirección del grano debe ser totalmente uniforme (generalmente a lo largo de la varilla) —es el primer criterio de inspección;
La rugosidad y profundidad del grano deben ser constantes; cualquier pausa deja una «unión» visible;
Defectos frecuentes: direcciones de grano cruzadas o incoherentes, profundidad desigual, zonas sin tratar y fallo de adherencia del recubrimiento (despelamiento) tras el cepillado.
3. Comparativa de los tres acabados
| Dimensión | Mate | Brillante | Cepillado |
|---|---|---|---|
| Apariencia y tacto | Discreto, lujo sobrio | Brillante, clásico | Preciso, industrial, minimalista |
| Reflexión lumínica | Difusa | Especular | Direccional |
| Resistencia a huellas dactilares | Excelente | Baja —muestra las huellas | Buena |
| Visibilidad de arañazos | Oculta arañazos | Los arañazos son evidentes | Oculta bien los arañazos |
| Coste del proceso | Medio | Medio a alto (según grado de pulido) | Medio |
| Uniformidad del lote | Media —depende de parámetros | Buena | Más compleja —control de dirección |
| Materiales principales | Metal (titanio, acero inoxidable, aleación) | Metal, acetato, plástico | Metal (especialmente aluminio, acero inoxidable) |
| Uso típico | Líneas de negocio, lujo sobrio | Líneas clásicas y de moda | Líneas deportivas, lujo ligero, minimalistas |
4. Seleccionar el acabado adecuado según material y posicionamiento de marca
Según el material
Monturas de titanio: ideales para granallado mate + bordes pulidos —aspecto de lujo ligero manteniendo el peso reducido;
Monturas de acero inoxidable: cepillado + bordes pulidos, o alto brillo completo, para resaltar el metal;
Monturas de acetato: aprovechan el brillo intrínseco del material —placas de alto brillo o mecanizadas en mate, combinadas con piezas metálicas cepilladas/pulidas para generar capas;
Monturas de aleación aluminio-magnesio: el cepillado + anodizado es la primera opción, especialmente para deporte y exterior.
Según el posicionamiento de marca
Negocio y lujo sobrio: base mate con acentos de bordes pulidos;
Clásico y moda: el brillo como elemento central —el brillo es el argumento de venta;
Deporte y minimalismo: el cepillado como elemento central, destacando funcionalidad y durabilidad.
Combinación de acabados Las monturas realmente premium rara vez usan un único acabado. Superficies mates con contraste de bordes pulidos, superficies cepilladas con zonas localizadas de alto brillo, acetato brillante con herrajes metálicos mates —la combinación de acabados es la forma más efectiva de elevar la categoría del producto y diferenciarse de competidores de bajo precio.
Según el volumen de pedido
Lotes pequeños y muestreo: el cepillado manual y el pulido localizado permiten controlar el resultado para validar la apariencia;
Producción masiva: granallado, pulido mecánico y cepillado automatizado garantizan mayor uniformidad y rentabilidad.
5. Lista de comprobación práctica para compradores
Sea cual sea el acabado elegido, verifica estos puntos durante la inspección de lote:
Piezas mates
Uniformidad: inspecciona bajo luz lateral buscando manchas claras o tonos desiguales;
Integridad del recubrimiento: el sobregranallado llega a atravesar hasta el color del sustrato;
Tacto: la superficie mate debe ser fina y lisa, no rugosa ni abrasiva.
Piezas brillantes
Uniformidad del brillo: sin variaciones visibles dentro del lote;
Defectos superficiales: sin marcas de pulido, ondulaciones de agua, efecto piel de naranja ni microagujeros;
Calidad del recubrimiento: sin ampollas, partículas ni empañamiento.
Piezas cepilladas
Dirección del grano: totalmente uniforme —sin líneas cruzadas ni uniones;
Rugosidad y profundidad del grano: uniformes;
Adherencia: realiza un test de corte en cuadrícula (cinta adhesiva) en piezas cepilladas y recubiertas para confirmar que el recubrimiento no se despega.
Pruebas generales
Prueba de adherencia por corte en cuadrícula para comprobar la durabilidad del recubrimiento;
Prueba de niebla salina para verificar la resistencia a la corrosión (especialmente para transporte marítimo y mercados húmedos);
En la fase de muestreo, define siempre una «Muestra Maestra» (muestra límite) e inspecciona la producción según normativas AQL.
Conclusión: el acabado superficial es una tecnología visible
Mate, brillante, cepillado: ninguno es intrínsecamente mejor que los demás. Lo importante es que el acabado se ajuste al posicionamiento de tu marca, las propiedades del material y tu estructura de costes. Para los compradores, entender los métodos de fabricación revela el contenido técnico real detrás de las diferencias de precio; dominar la lista de comprobación permite mantener la calidad de los lotes dentro de los límites esperados.
Como fábrica profesional de gafas con más de 18 años de experiencia en fabricación, realizamos granallado, pulido, electropulido, cepillado y sus combinaciones, con control estable de rendimiento desde el muestreo hasta la producción masiva, además de asesoramiento en selección de acabados y validación de Muestra Maestra para marcas. Damos la bienvenida a los socios de marca para colaborar, y convertir el «último paso» de cada par de gafas en el punto de partida del valor de marca.


